Контент
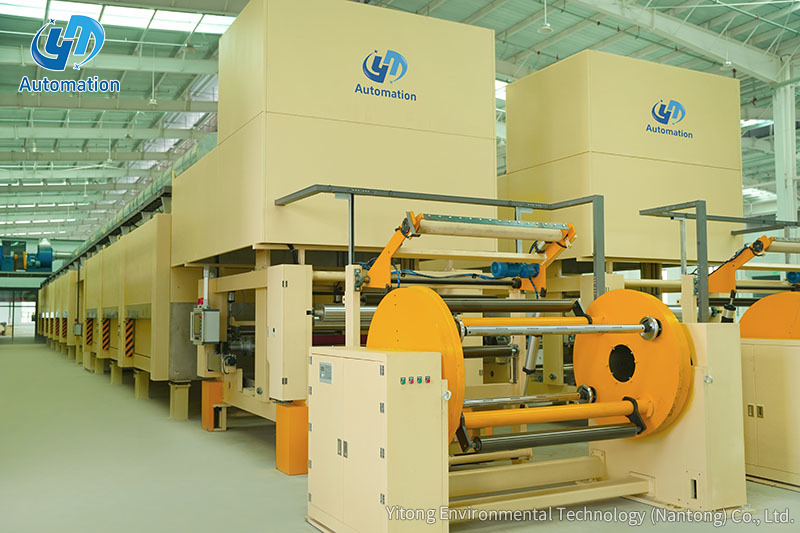
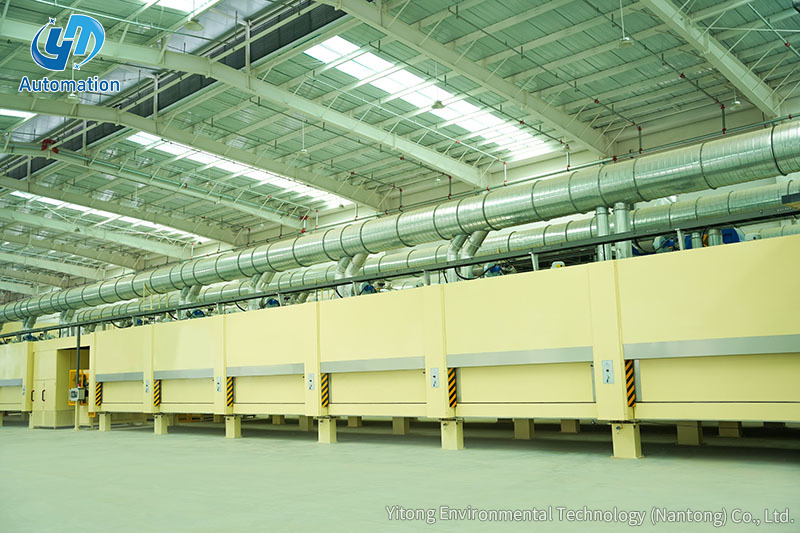
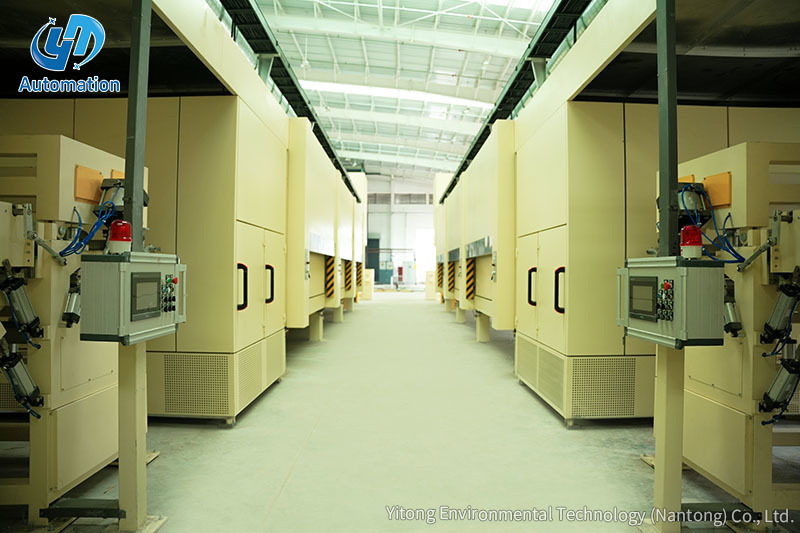
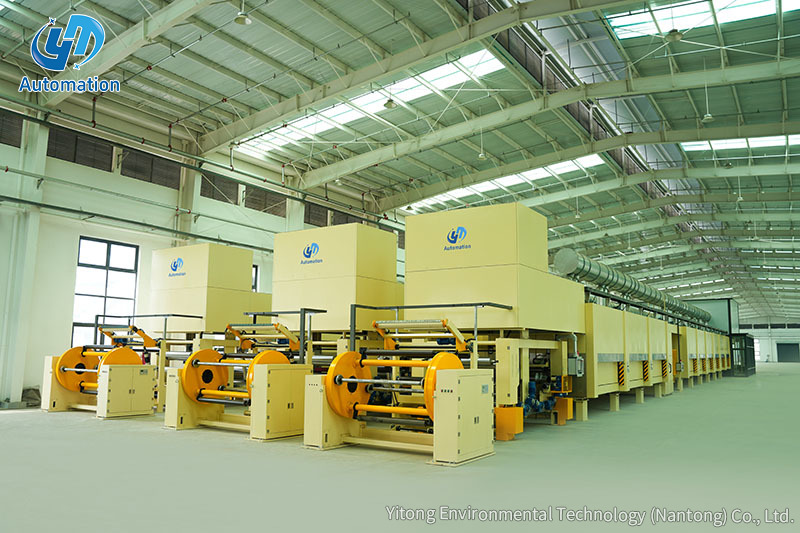
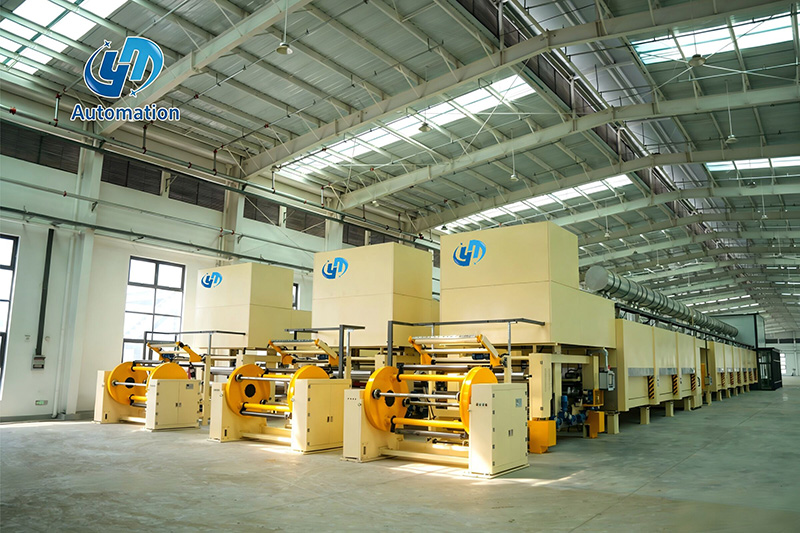
Представьте себе высокоскоростную линию пропитки, работающую непрерывно в две смены. Размоточная катушка опустошается, бумага пропитывается и покрывается покрытием, а сушильные печи делают свое дело. Затем готовый лист достигает конца линии, где стопку необходимо сформировать быстро, равномерно и без повреждения кромок. Это момент, когда автоматизированная система штабелирования решает, сможет ли вся линия сохранить обещанную производительность.
Вывод прост: автоматизацию следует оценивать, когда скорость линии превышает комфортный темп ручной обработки, поскольку смещение штабеля и повторяющийся подъем являются частыми источниками последующих производственных потерь. В разделах ниже описывается рабочая последовательность, выбор компонентов, показатели производительности и соображения интеграции. В каждом разделе используются типичные производственные данные, чтобы сделать сравнение более конкретным.
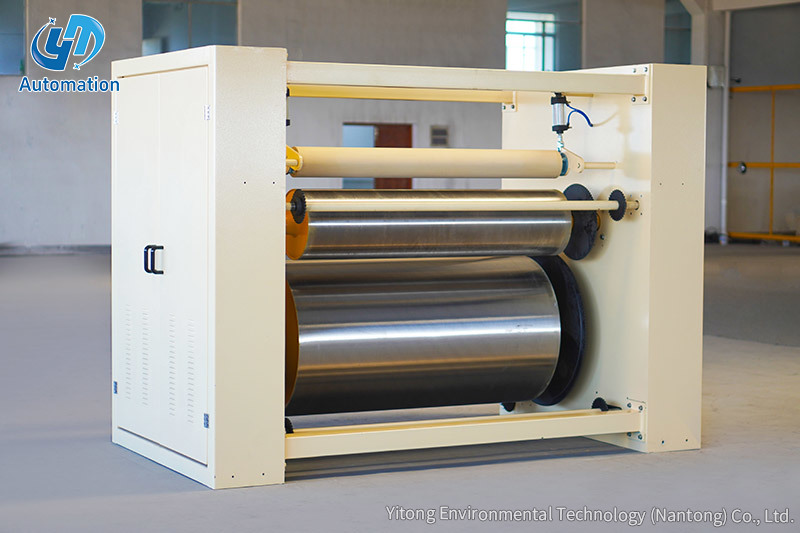
Автоматизированная система штабелирования — это программируемый блок, который принимает панели или листы с подающего конвейера и складывает их в аккуратную стопку, поддон или магазин. Это может быть портальная рама с вакуумными подъемниками, одноколонный робот с захватом или подъемная платформа, взаимодействующая с конвейером. Общим является то, что последовательность операций контролируется ПЛК или промышленным контроллером, а не оператором. Система использует датчики для обнаружения материала, механизм позиционирования для его перемещения и контроллер для координации движения с линией, расположенной выше по потоку. Эти системы используются везде, где необходимо быстро укладывать плоские изделия, не повреждая их поверхность.
Последовательность операций следует одной и той же логической схеме почти на каждой машине. Датчик на подаче определяет переднюю кромку и ширину листа. Затем контроллер вычисляет целевую позицию на основе заданного шаблона стека. Вакуумная или захватная система поднимает лист, а движущаяся ось переносит его к точке падения. Шаблон поддерживается путем корректировки точки депозита для каждого цикла. Наконец, измерение высоты стопки проверяется после заданного количества штук.
Время имеет решающее значение. Если контроллер ждет слишком долго между циклами, восходящая линия останавливается. Если он будет двигаться слишком быстро, лист может покачнуться и сместиться. Вот почему жесткость рамы, площадь сцепления и профиль ускорения имеют такое же значение, как и максимальная скорость.
Различные скорости линий, размеры панелей и планировка этажей приводят к различным конфигурациям. Правильный выбор заключается не в предпочтении бренда, а в том, какая кинематическая схема обеспечивает кратчайший цикл с приемлемой стоимостью. В таблице ниже сравниваются наиболее распространенные типы, встречающиеся на линиях по переработке картона и бумаги.
| Тип системы | Движение главной оси | Типичное применение | Диапазон времени цикла |
|---|---|---|---|
| Штабелер панелей портального типа | Верхние оси X и Z | Широкие панели, мебельные щиты | 12-18 с за цикл |
| Одноколонный робот-паллетайзер | Поворотный рычаг с захватом | Компактное пространство и разнообразные узоры | 15-25 с за цикл |
| Подъемно-штабелерная платформа | Вертикальный подъем плюс конвейер | Стопки декоративной бумаги, линии пропитки | 20-35 с за цикл |
| Конвейерный штабелер | Горизонтальная передача со стопорным бункером | Легкие листы и непрерывные линии | 25-45 с за цикл |
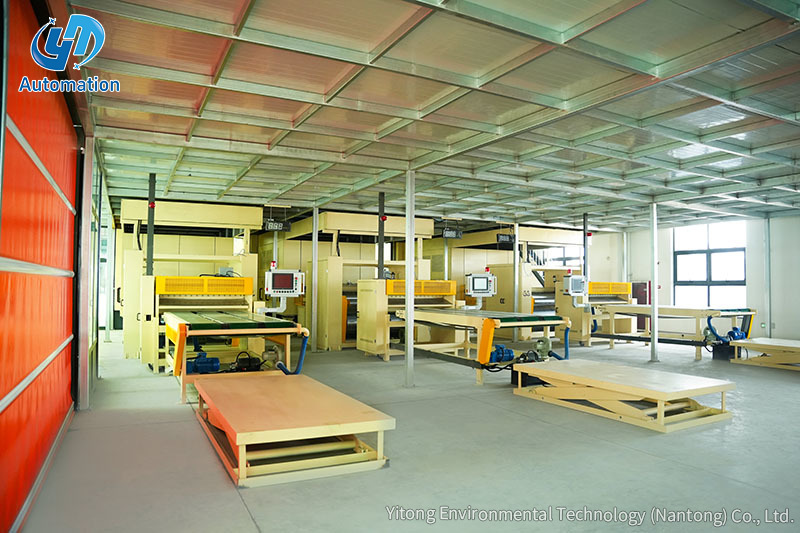 Платформа штабелирования грузоподъемностью 3 тонны для линий по производству декоративной бумаги Этот штабелер платформенного типа представляет собой практичный выбор для линий по производству декоративной бумаги. Он имеет грузоподъемность 3 тонны и обеспечивает более простую интеграцию с существующими производственными системами, управляемыми ПЛК. Посмотреть продукт →
При сравнении типов номинальная скорость является лишь отправной точкой. Реальное время цикла зависит от веса листа, надежности захвата и того, насколько быстро ПЛК может обмениваться данными с расположенной выше сушилкой или резаком. Укладчик платформенного типа часто становится лучшим выбором для декоративной бумаги, поскольку его проще интегрировать. Если позже в ассортименте продукции появятся доски большего размера, портальная система может стать лучшим долгосрочным вариантом.
Как только вы узнаете схему движения, следующим шагом будет сравнение цифр, а не фотографий из каталога. Три показателя оказывают наибольшее влияние на производительность: время цикла на лист, качество стопки на полную высоту и необходимое внимание оператора. На приведенной ниже диаграмме показана типичная индексированная производительность, когда автоматический штабелер портального типа заменяет ручную штабелировку на непрерывной линии.
Индексированные значения основаны на реальных наблюдениях за производством. В качестве общего базового уровня установлено ручное штабелирование на уровне 100. Автоматизированное штабелирование обычно достигает 140 или более для скорости обработки. Качество стека улучшается, поскольку в каждом цикле используются одни и те же координаты и давление. Даже по эффективности труда автоматизированная линия может работать с одним оператором вместо нескольких. Это не означает, что каждая машина будет обеспечивать такие цифры, но они показывают, какой разрыв может создать хорошо интегрированная система.
Единый снимок производительности полезен, но тенденция за смену имеет большее значение. Ручная укладка имеет тенденцию снижаться после третьего часа, особенно при большом весе штук. Автоматизированная система поддерживает почти плоскую кривую производительности. На приведенной ниже диаграмме сравнивается количество листов, укладываемых в стопку за час в конце каждого часа типичной восьмичасовой смены.
Линейный график иллюстрирует знакомую закономерность. Автоматизированная линия поддерживает скорость от 44 до 47 циклов в час на протяжении всей смены. Ручная линия начинается с 38 циклов, но после четвертого часа падает ниже 30. Усталость, перерывы на отдых и необходимость идти в ногу со временем – все это усугубляет кривую. При двухсменной работе накопленный разрыв достигает около 80 листов на линию. Вот почему заявления о пропускной способности, основанные на коротких испытаниях, часто завышают производительность вручную.
Следующее сравнение фокусируется на среднем времени цикла на стопку. Более короткий цикл дает линии больший запас при резком повышении производительности сушилки. На приведенной ниже гистограмме сравниваются ручная укладка, подъемная платформа, одностоечный укладчик на поддоны и портальный штабелер при аналогичных размерах листов.
Вертикальные полосы показывают время цикла в секундах на стопку. Ручная обработка занимает примерно 45 секунд, поскольку оператор должен выравнивать, перемещать и останавливать листы. Подъемная платформа сокращает это время примерно до 28 секунд, помогая вертикальному движению. Одностоечные паллетайзеры увеличивают это значение до 22 секунд, а системы портального типа при благоприятных условиях достигают 18 секунд. Компромисс заключается в том, что более быстрые машины обычно занимают большую площадь и требуют более высоких инвестиций. Выбор правильной системы зависит от того, сколько секунд действительно стоит сэкономить на производственных затратах.
Лучшая система штабелирования не всегда является самой быстрой. Если линия работает на умеренной скорости, а площадь завода ограничена, компактная подъемная платформа может обеспечить необходимую производительность с меньшим риском при установке. Если в ассортимент продукции входят большие плиты и сложные схемы штабелирования, портальный штабелер обеспечивает большую гибкость. На приведенной ниже диаграмме сравниваются два распространенных варианта по пяти критериям выбора: усилия по интеграции, грузоподъемность, гибкость, экономия пространства и стоимость. Более высокий балл означает, что вариант проще или сильнее в этом измерении.
Радарная диаграмма показывает, почему не существует универсального победителя. Подъемная платформа имеет очень высокие показатели интеграции и стоимости, что делает ее безопасным выбором для существующих линий пропитки. Портальный штабелер выигрывает по грузоподъемности и гибкости, что важно, когда размеры панелей часто меняются. Эффективность использования пространства близка, поскольку оба формата требуют зоны разгрузки. С практической точки зрения решение должно начинаться с диапазона размеров листов и доступной высоты. После того, как эти ограничения прояснены, баллы обычно быстро разрешают спор.
Автоматизированную систему штабелирования можно спланировать как часть новой линии или модернизировать существующую. Самый простой путь — выбрать оборудование, соответствующее высоте конвейера и сигналам управления вашей текущей линии. Такие устройства, как подъемно-штабелерная платформа, хорошо подходят после выхода сушильной или режущей секции, поскольку они заменяют ручное положение поддона контролируемым вертикальным ходом. Для перемещения готовой стопки к контроллеру линии можно подключить конвейерную платформу. Когда последовательностью управляет ПЛК, штабелер становится еще одной осью производственного процесса, а не отдельной машиной. Благодаря меньшему ручному вмешательству вся линия достигает более равномерного ритма.
Оборудование разведки и добычи влияет на качество штабеля больше, чем ожидает большинство покупателей. Если трактор или устройство подачи создает даже небольшое изменение скорости, края штабеля не останутся на одном уровне. Конструкция подающего конвейера, длина резки и зона захвата должны обсуждаться с поставщиком оборудования. Подробное обсуждение того, как тянущие устройства влияют на общую эффективность, вы можете просмотреть в нашей статье. анализ эффективности трактора . Та же логика применима и к конвейерная платформа который уносит готовую стопку. Хорошо подобранный набор компонентов – это то, что отличает быструю линию от плавной.
Автоматизированная система штабелирования является логичной инвестицией, когда ручная обработка ограничивает мощность производственной линии. Начните с измерения текущего времени цикла, качества стопки и затрат оператора. Затем сравните типы и данные о производительности, представленные в этом руководстве. Оборудование следует выбирать так, чтобы оно соответствовало реальным размерам панели, доступной площади и архитектуре управления вашей линии. Когда эти точки совпадают, автоматизация окупается за счет более высокой производительности, лучшего выравнивания штабелей и снижения трудозатрат.
Связаться с нами
Recommended Products
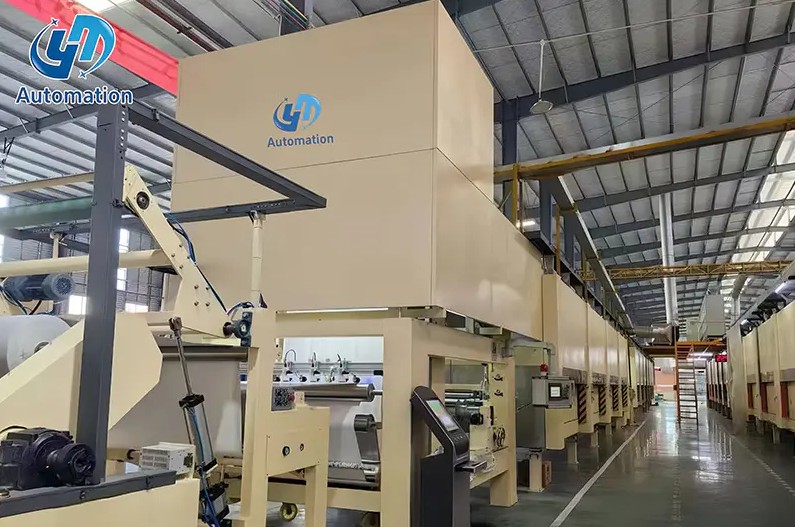
Давайте войдем
Нажмите
Компания Yitong Environmental Technology (Nantong) Co, Ltd является производителем, специализирующимся на производстве оборудования для пропитки.
Микросхема
СВЯЗАТЬСЯ С НАМИ
Телефон: 13073202297 / 13023568111
Эл. почта: [email protected] / [email protected]
Адрес:No.369, дорога Нанхай, залив Тончжоу, Цзянсу, Китай

 English
 中文简体
 русский
 عربى