Контент
В конце множества пропитанных декоративных бумажных линий проблема скрывается на виду. Размотчик подает чисто, станция пропитки равномерно наносит смолу, а секция сушки поддерживает стабильную температурную кривую. Затем синхронный отрезной станок завершает свой цикл, и готовые листы поступают в точку штабелирования быстрее, чем может справиться ручная бригада. Скорость линии, указанная на паспортной табличке машины, больше не является реальной скоростью производства. Станция штабелирования стала узким местом, и каждую потерянную минуту линия никогда не сможет восстановить. Для предприятий, перерабатывающих промышленную декоративную бумагу-основу, решение автоматизировать эту станцию — это решение о реальной производительности, а не об удобстве.
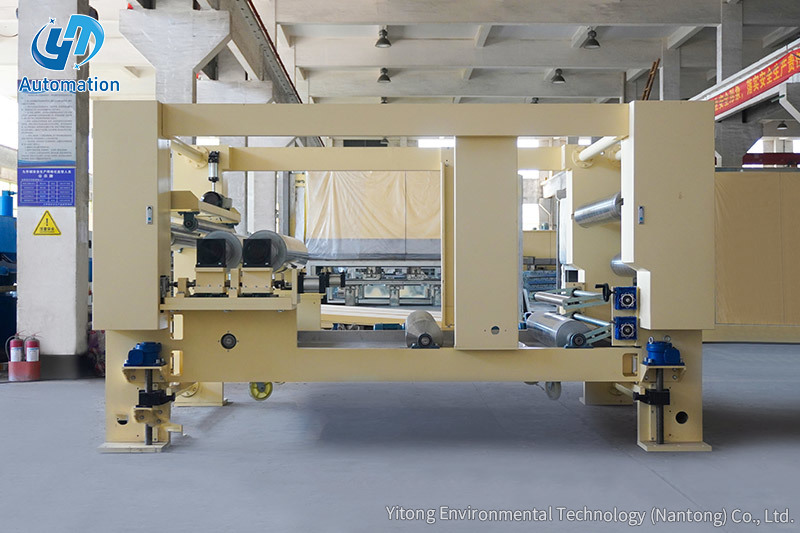
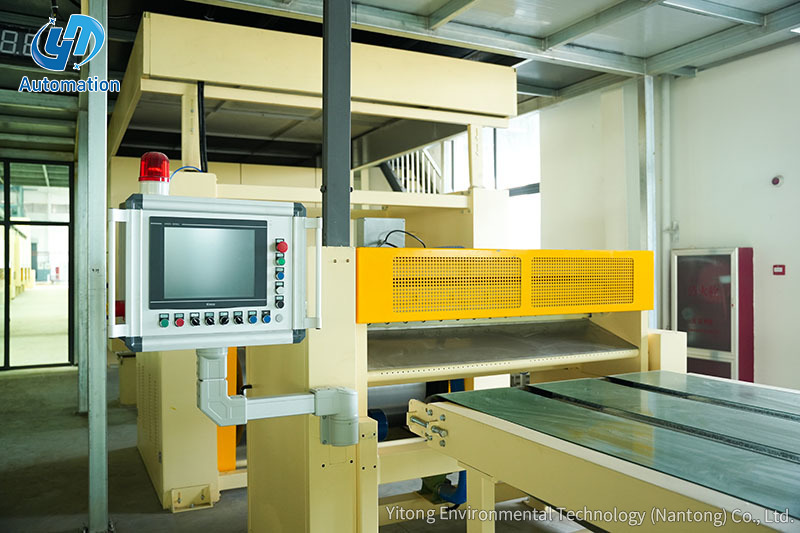
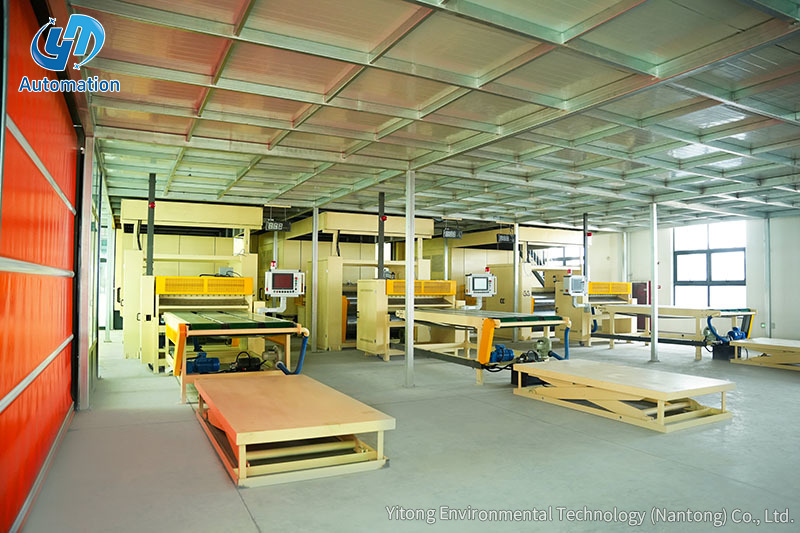
Автоматизированная станция укладки принимает нарезанные листы с ножа или последней секции конвейера, выравнивает каждый лист по фиксированным опорным краям и помещает каждый лист на подъемную платформу, которая автоматически опускается по мере роста стопки. Весь цикл повторяется без непрерывного действия оператора, поэтому станцию лучше всего понимать как механическую замену самой медленной ручной работы на линии. Хорошо спроектированная станция выполняет пять шагов в фиксированной последовательности:
Станции такого типа используются на линиях по производству декоративной бумаги, пропитанной смолой, где отвержденная поверхность не должна царапаться или оставлять следы трения во время обработки. Механическая конструкция должна предотвращать скользящий контакт между листами, поэтому допуски выравнивания и переноса имеют такое же значение, как и скорость.
Общая производительность линии определяется самым медленным общим этапом, и на большинстве заводов по производству декоративной бумаги этим этапом является штабелирование. Синхронный резак может производить от 25 до 35 листов в минуту при нормальной скорости линии. Бригада ручной укладки из двух человек, даже при регулярной ротации, редко обрабатывает более 9–10 листов в минуту за полную смену. Выходной зазор между резаком и укладчиком обычно больше, чем зазор между любой другой парой последовательных машин.
На гистограмме сравнивается типичная производительность штабелирования для трех режимов работы. Максимальная скорость ручной укладки достигает девяти листов в минуту, когда два опытных работника регулярно меняются. Полуавтоматическая установка с вспомогательным подъемником достигает скорости около 18 листов в минуту. Полностью автоматизированная станция выдерживает скорость 30 листов в минуту без пауз из-за усталости или ротации смен. За восемь часов этот перерыв составляет более 10 000 листов за смену на линии, которая обеспечивает полную подачу резака. Поэтому станция штабелирования должна быть рассчитана на мощность фрезы, а не на то, что могут выдержать две пары рук.
Надежность автоматизированной станции штабелирования зависит от пяти механических систем и систем управления, работающих в течение ограниченного времени цикла. Каждый компонент имеет определенный допуск, который определяет, сможет ли станция следовать за резаком час за часом без заеданий или повреждений кромок.
| Компонент | Функция | Что проверить |
|---|---|---|
| Приемный конвейер | Переносит каждый лист от резака к зоне выравнивания с контролируемой скоростью. | Диапазон скоростей соответствует мощности резака, а материал ленты не царапает лист. |
| Устройство бокового выравнивания | Прижимает каждый лист к контрольным упорам для создания однородного края. | Допуск на позиционирование в пределах 1 мм и время цикла менее 1,5 секунды. |
| Подъемно-переносной механизм | Перемещает выровненный лист в стопку без скольжения. | Плавное вертикальное движение без перетаскивания, которое могло бы оставить следы на поверхности смолы. |
| Штабелируемая платформа | Поддерживает растущую стопку и автоматически опускается | Максимальная высота и вес штабеля соответствуют размеру пакета и доступу к вилочному автопогрузчику. |
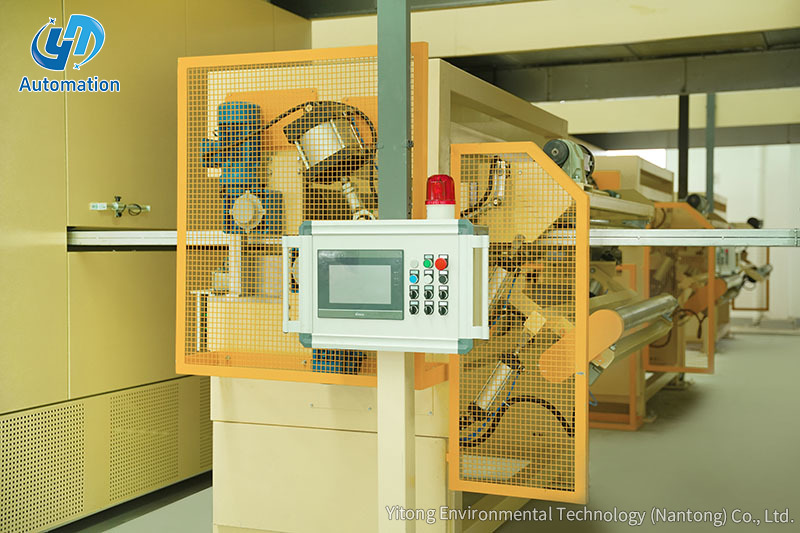
| Система управления ПЛК | Координирует последовательность, считает листы и общается с линией | Совместимость с существующими линейными сигналами и простая смена рецептов. |
При оценке поставщика запросите в письменном виде допуск на позиционирование, время цикла на один ход и максимальный вес штабеля. Эти три цифры определяют, сможет ли станция идти в ногу с вашим катером в течение всего производственного месяца. Итун строит подъемно-штабелерная платформа как автономный блок, поэтому он может заменить точку ручного штабелирования без изменения остальной части линии.
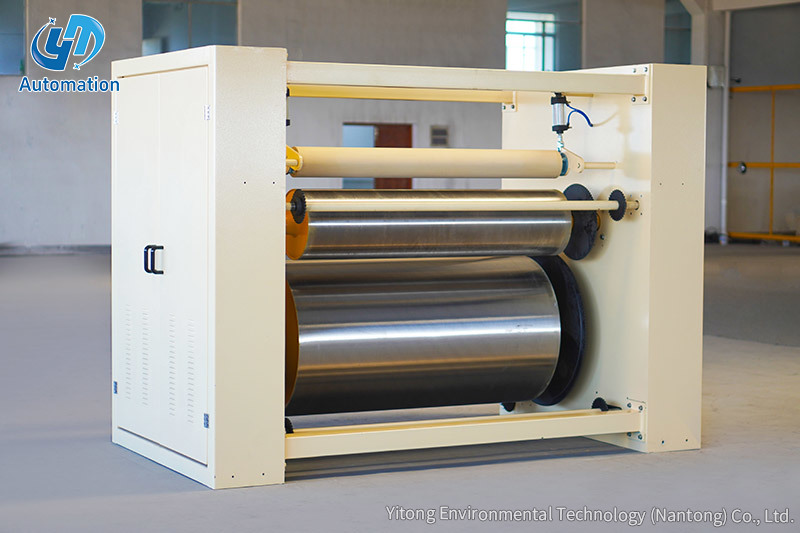
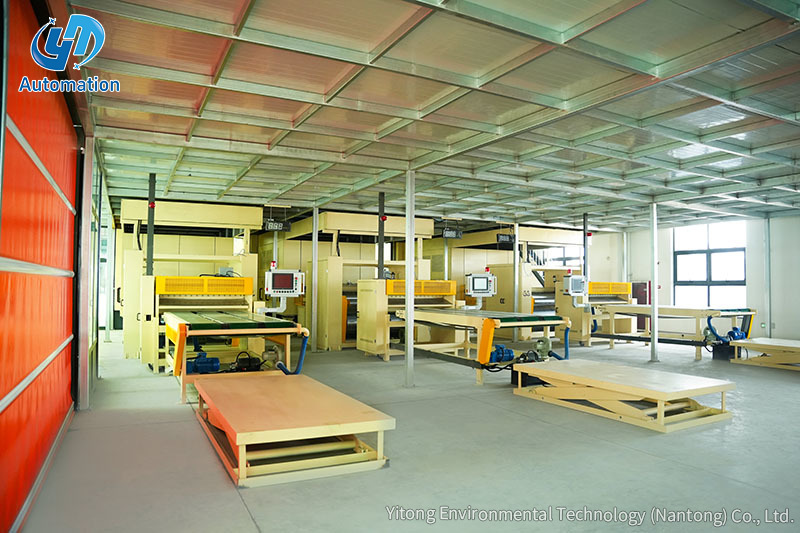 Платформа для укладки пропитанной декоративной бумаги грузоподъемностью 3 тонны Это автономное устройство для подъема и штабелирования выдерживает нагрузку до 3 тонн, что делает его практичной модернизацией для точек ручного штабелирования. Он сочетается с существующими линиями и поддерживает скорость резки, при этом учитываются критерии допуска, времени цикла и веса штабеля. Посмотреть продукт →
Правильный выбор зависит от структуры смен, объема листов и степени изменчивости, которую может выдержать пол. Завод, выполняющий короткие индивидуальные заказы, может оправдать штабелирование вручную дольше, чем завод, работающий в три смены со стандартными форматами. Приведенное ниже сравнение является практической отправной точкой.
| Критерий | Руководство | Полуавтоматический | Автоматизированная станция |
|---|---|---|---|
| Операторов в смену | 3 | 2 | 1 |
| Стабильная производительность | 8-10 листов в минуту | 15-20 листов в минуту | 25-35 листов в минуту |
| Согласованность стека | Зависит от оператора | Умеренный | Высокий и повторяемый |
| Риск повреждения | Поднимается от усталости | Умеренный | Низкий и стабильный |
| Первоначальные инвестиции | Нет | От низкого до среднего | Высшее |
| Лучше всего подходит для | Короткие пробеги и низкая производительность | Линии среднего объема | Непрерывное крупносерийное производство |
Линейный график показывает, как меняется степень повреждения листов в течение восьмичасовой смены. Оранжевая линия представляет собой ручное штабелирование, начиная с уровня ниже одного процента и поднимаясь выше шести процентов по мере накопления усталости. Синяя линия представляет собой автоматизированную станцию, на которой с первого до последнего часа сохраняется постоянная ставка ниже полпроцента. Тенденция к росту числа ручных операций обусловлена замедлением реакции и повторяющимися движениями ближе к концу смены. Для производителей, сортирующих готовые листы, эта разница напрямую влияет на выпуск первого сорта. Кривая повреждения часто имеет большее экономическое значение, чем скорость линии, указанная на паспортной табличке.
Радарная диаграмма сравнивает ручную и автоматическую укладку по шести рабочим параметрам. Автоматизированное штабелирование имеет более высокие показатели по скорости, стабильности, безопасности оператора и эффективности использования площади, поскольку станция занимает компактную площадь и не требует временного хранения вокруг рабочей зоны. Ручная укладка остается более гибкой, поскольку человек может адаптироваться к листам нестандартного размера без изменения программы. Простота интеграции — единственный аспект, в котором ручное управление кажется проще, поскольку не требуется интерфейс управления резаком. Общая форма объясняет, почему на большинстве новых линий по производству декоративной бумаги используется автоматизированная станция, даже если первое предложение выше. Настоящим компромиссом является дисциплина переналадки и планирование управления, а не механические возможности.
Подберите станцию в соответствии с реальным диапазоном размеров листов и циклом укладки, а не только с номинальной скоростью линии. Станция, рассчитанная на максимальную длину листа 2800 мм, будет работать плохо, если ваш наиболее частый формат — 1400 мм, а рецепт меняется каждые два часа. В приведенном ниже контрольном списке перечислены моменты, которые вызывают больше всего проблем после установки.
Вертикальная гистограмма сравнивает количество операторов, необходимое в смену для трех схем. На ручной станции обычно работают три человека: двое у штабеля и один поочередно на подаче. Полуавтоматической станции нужны два оператора, которые контролируют и помогают при смене формата. На автоматизированной станции работает один оператор, и на многих заводах этот человек также контролирует резак и зону разгрузки. В три смены разница между ручным и автоматизированным укомплектованием составляет шесть человек в день. Там, где трудно найти квалифицированных линейных работников, этот кадровый дефицит часто решает вопрос инвестиций.
Большинство проблем с автоматизированными станциями штабелирования возникают после установки, а не во время обсуждения условий продажи. Следующие ошибки неоднократно встречаются на линиях декоративной бумаги, и их можно избежать, если задать более строгие спецификации.
Еще одна частая проблема — покупка станции с неправильным опорным краем для существующей планировки этажа. Прежде чем утвердить окончательный чертеж, подтвердите сторону оператора, сторону разгрузки и пространство для технического обслуживания.
Автоматизированная станция укладки является одной из самых быстроокупаемых инвестиций в линию по производству декоративной бумаги, поскольку она устраняет наиболее распространенные узкие места без изменения химического состава или профиля сушки на входе. Для заводов, оценивающих свои варианты, начинать с штабелёрной платформы и затем расширять ее до полной линии зачастую представляет собой путь с меньшим риском. Итун заводские возможности охватывает как отдельную станцию, так и полную линию пропитки, с совокупным опытом более 1000 проектов. Станция, соответствующая резаку, диапазону форматов листов и структуре смен, защитит линейную продукцию, за которую уже заплатили предшествующие машины.
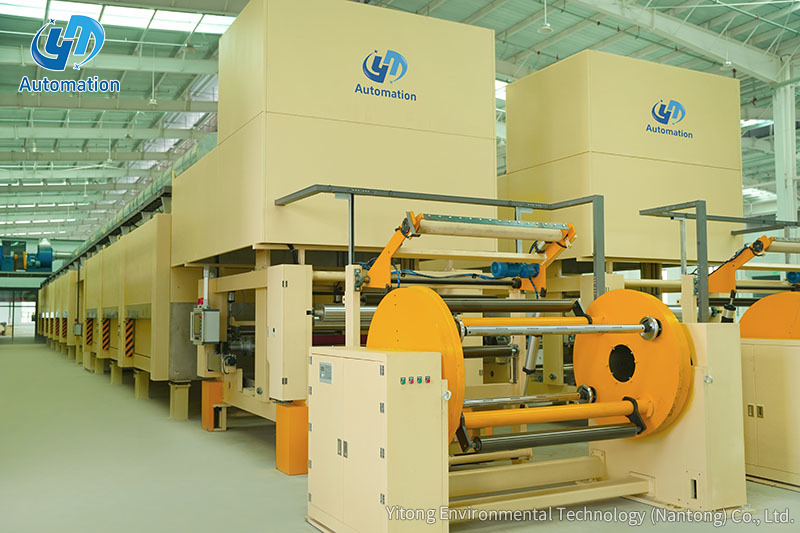
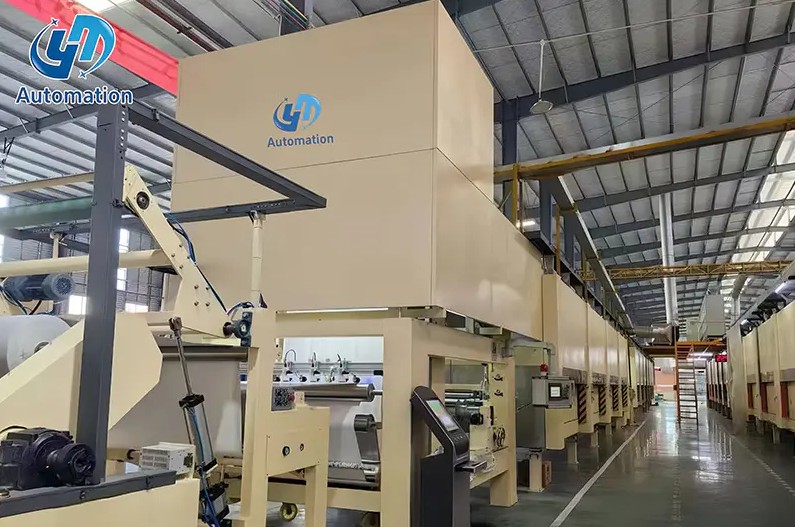
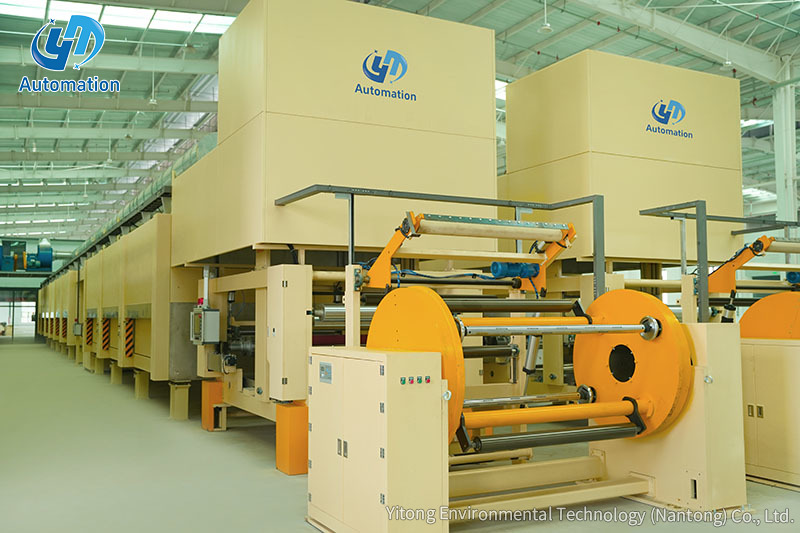 Линия одностадийной пропитки для производства меламиновой бумаги Эта горизонтальная линия пропитки и сушки обеспечивает разматывание при подъемном штабелировании и обеспечивает экономию энергии за счет двигателя с постоянными магнитами и рекуперации тепла. Подходит для меламиновых плит высокого давления, особенно бумаги нижнего слоя, с равномерным покрытием. Посмотреть продукт →
Связаться с нами
Recommended Products
Давайте войдем
Нажмите
Компания Yitong Environmental Technology (Nantong) Co, Ltd является производителем, специализирующимся на производстве оборудования для пропитки.
Микросхема
СВЯЗАТЬСЯ С НАМИ
Телефон: 13073202297 / 13023568111
Эл. почта: [email protected] / [email protected]
Адрес:No.369, дорога Нанхай, залив Тончжоу, Цзянсу, Китай

 English
 中文简体
 русский
 عربى