Контент
A машина для вторичного нанесения покрытия представляет собой специализированное промышленное оборудование, используемое в процессе производства волоконно-оптических кабелей для нанесения защитного полимерного слоя, известного как вторичное покрытие или свободная трубка, на оптические волокна или волоконные ленты. Этот слой защищает деликатные стекловолокна от механических воздействий, влаги и вредного воздействия окружающей среды. , что делает его одним из наиболее важных этапов производства надежных оптоволоконных кабелей. Короче говоря, машина для нанесения вторичного покрытия превращает хрупкие голые волокна в прочные, готовые к развертыванию компоненты кабеля, готовые к дальнейшему покрытию и установке.
Помимо простой защиты, процесс вторичного покрытия точно контролирует диаметр буферной трубки, толщину стенок и плотность гелевого наполнения — все это напрямую влияет на характеристики оптической передачи кабеля и его долговечность в полевых условиях.
На типичной линии по производству оптоволоконных кабелей голые оптические волокна сначала подвергаются первичному покрытию (акрилатное покрытие, наносимое непосредственно на стекло), а затем переходят на стадию вторичного покрытия. Машина для нанесения вторичного покрытия экструдирует термопластичный материал — чаще всего ПБТ (полибутилентерефталат), ПП (полипропилен) или ПЭВП (полиэтилен высокой плотности) — вокруг одного или нескольких волокон, образуя буферную трубку.
Этот процесс обычно включает в себя три одновременные операции:
Результатом является буфер со свободной трубкой — фундаментальный строительный блок, используемый в конструкциях многожильных, щелевых и ленточных волоконно-оптических кабелей, используемых в телекоммуникационных сетях по всему миру.
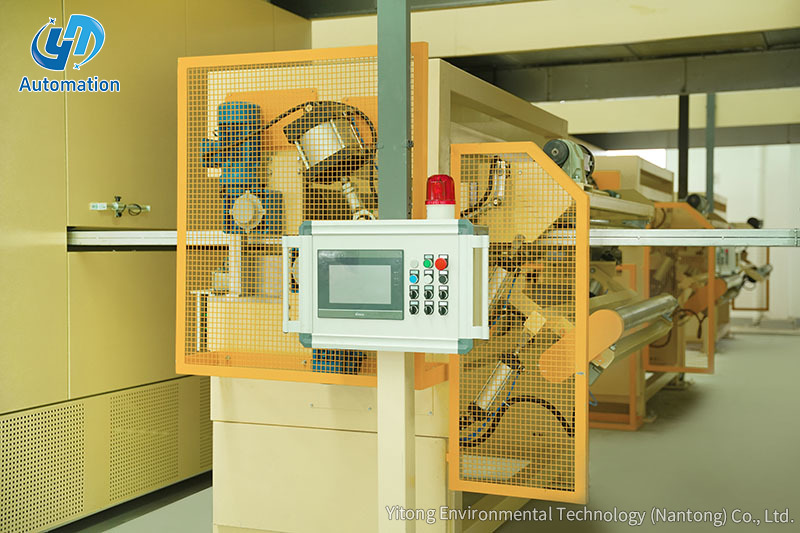
Структурная целостность машины для нанесения вторичного покрытия имеет основополагающее значение для точного производства. Рама машины обычно изготавливается с использованием сварки стальных листов А3 под высоким напряжением в сочетании с обработкой конструкционной стали (типовой стали). , гарантируя, что вся платформа останется жесткой и свободной от вибрации даже во время непрерывной работы на высокой скорости.
Сталь А3 (эквивалент Q235 по китайским стандартам) обеспечивает превосходную свариваемость, умеренную прочность на разрыв (обычно 370–500 МПа) и хорошую пластичность, что делает ее идеальным базовым материалом для корпусов тяжелого промышленного оборудования. Сварная и обработанная рама устойчива к изгибу и термической деформации, что имеет решающее значение для поддержания допусков на выравнивание на уровне ±0,01 мм по всей системе экструзионной головки и охлаждающего желоба.
Прочная конструкция рамы также выдерживает вес и вибрацию:
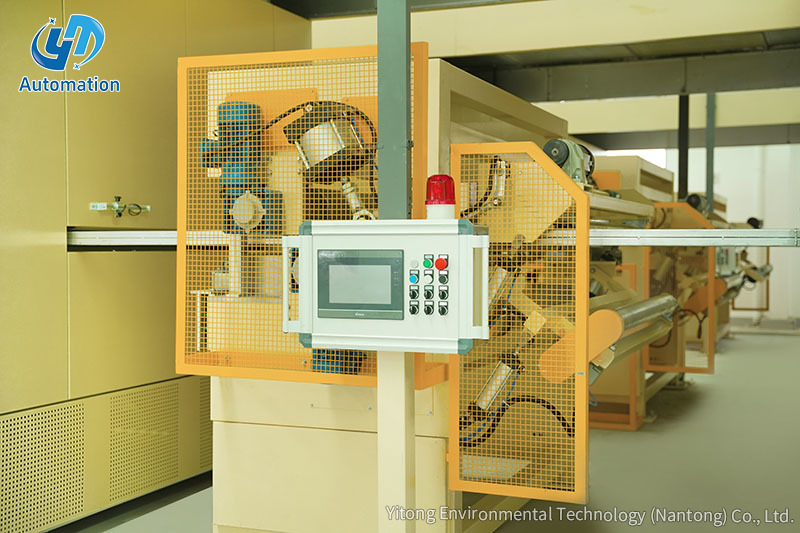
Одной из определяющих структурных характеристик машины для нанесения вторичного покрытия является конфигурация двухслойного покрытия. В стандартной установке лицевое покрытие расположено в передней части машины, а нижнее покрытие — сзади. Такое расположение гарантирует, что покрытие наносится в точной послойной последовательности, которая равномерно формирует стенку буферной трубки без расслаивания.
Лицевое покрытие образует внутреннюю поверхность буферной трубки, которая контактирует с оптическими волокнами или гелевым наполнителем. Этот слой должен быть химически инертным по отношению к тиксотропному гелю-наполнителю и не должен вызывать микроизгибательное напряжение на волокнах. Здесь обычно используются такие материалы, как ПБТ, из-за их низкой скорости усадки и превосходной стабильности размеров — ПБТ обычно демонстрирует линейную усадку менее 0,5% после охлаждения, что важно для поддержания необходимой избыточной длины волокна (EFL) внутри трубки.
Нижнее покрытие образует внешнюю защитную стенку буферной трубки и обеспечивает механические свойства, необходимые для скрутки и монтажа кабеля. В этом слое может использоваться тот же или совместимый термопластический материал, и он должен плавно соединяться с лицевым покрытием. Толщина стенки нижнего покрытия точно контролируется — обычно от 0,3 мм до 0,9 мм — в зависимости от спецификации конструкции кабеля и предполагаемой среды прокладки (например, воздушная установка, прямая прокладка в земле или установка в воздуховоде).
Расположение этих двух слоев покрытия спереди назад позволяет индивидуально настраивать каждую головку экструдера с точки зрения температурного профиля, давления расплава и пропускной способности материала, что дает производителям полный контроль над геометрией труб и механическими характеристиками.
Полная линия вторичного покрытия состоит из нескольких интегрированных подсистем. Понимание каждого компонента помогает производителям оптимизировать эффективность производства и качество продукции.
| Компонент | Функция | Ключевой параметр |
|---|---|---|
| Блок вывода волокна | Подает отдельные волокна под контролируемым натяжением | Натяжение: 30–80 г на волокно. |
| Экструдер (лицевое покрытие) | Плавится и подает материал внутренней трубки. | Температура ствола: 200–280°C. |
| Экструдер (нижний слой) | Плавится и подается материал внешней стенки трубы. | Скорость шнека: 10–120 об/мин. |
| Система наполнения гелем | Впрыскивает водоблокирующий состав в сердцевину трубы. | Скорость заполнения: синхронизирована со скоростью линии |
| Экструзионная головка | Формирует расплавленный материал вокруг волокон в форме трубки. | Допуск наружного диаметра матрицы: ±0,02 мм. |
| Охлаждающий желоб | Затвердевает экструдированную трубу посредством контролируемого водяного охлаждения. | Температура воды: 15–40°C (зональный контроль) |
| Кабстан / Отвод | Тянет трубку с постоянной скоростью для контроля размеров | Скорость линии: до 300 м/мин. |
| Датчик измерения наружного диаметра | Бесконтактный контроль диаметра труб в режиме реального времени | Точность: ±0,001 мм |
| Приемно-намоточный блок | Наматывает готовые трубки на катушки для хранения. | Емкость золотника: 2–25 км. |
Современные машины также включают в себя Система управления на базе ПЛК который координирует все подсистемы в режиме реального времени, обеспечивая обратную связь по замкнутому контуру между показаниями датчика наружного диаметра и скоростью шнека экструдера или скоростью вала для автоматического поддержания допусков размеров на протяжении всего производственного цикла.
Машины для нанесения вторичного покрытия значительно различаются по возможностям в зависимости от предполагаемого применения и объема производства. Ниже приведены типичные технические параметры машин средней и высокой производительности, используемых на коммерческих заводах по производству оптоволоконных кабелей:
Избыточная длина волокна (EFL) внутри трубки — критический параметр, определяющий, насколько хорошо кабель выдерживает растягивающую нагрузку, не растягивая волокна, — обычно устанавливается между 0,2% и 0,5% , и контролируется соотношением скорости отдачи волокна к скорости ведущего троса.
Различные конструкции кабелей требуют разных конфигураций машины для нанесения вторичного покрытия. Три основных типа:
Производит по одной буферной трубке за раз и подходит для небольших производственных операций или специальных типов кабелей. Эти машины проще в эксплуатации и обслуживании, а инвестиционные затраты обычно составляют от 80 000 до 200 000 долларов США на полную линию.
Возможность одновременного производства нескольких трубок, что значительно увеличивает производительность. Крупные производители кабелей, прокладывающие миллионы волоконно-километровых линий в год, часто полагаются на многотрубные линии для достижения производственных целей без пропорционального увеличения площадей и рабочей силы.
Специально разработан для покрытия стопок плоских ленточных волокон (лент из 4, 8 или 12 волокон), а не отдельных свободных волокон. Головка и система охлаждения модифицированы для обеспечения плоского профиля ленты, а контроль EFL особенно важен для предотвращения коробления ленты или напряжения волокна внутри трубки.
Понимание производственного процесса помогает операторам устранять проблемы с качеством и оптимизировать настройки машины. Вот стандартная последовательность типичного нанесения вторичного покрытия:
Качество вторичного покрытия измеряется как стандартами размеров, так и стандартами оптических характеристик. Ключевые параметры качества включают внешний диаметр (OD), внутренний диаметр (ID), эксцентриситет толщины стенки, уровень заполнения гелем и EFL. Они должны соответствовать международным стандартам, таким как IEC 60794-1 и ITU-T G.652 для готового кабеля.
К распространенным дефектам качества и их коренным причинам относятся:
Готовые трубы регулярно отбираются на прочность на разрыв (обычно тестируется минимум при 100 Н/100 мм), устойчивость к раздавливанию и проверку оптического затухания при длинах волн 1310 нм и 1550 нм.
Машины для вторичного нанесения покрытий незаменимы при производстве практически всех типов оптоволоконных кабелей, используемых в современной телекоммуникационной инфраструктуре. Ключевые области применения включают в себя:
Глобальное внедрение оптоволоконных кабелей продолжает быстро расширяться благодаря развертыванию 5G, строительству гипермасштабных центров обработки данных и национальным инициативам в области широкополосной связи. Отраслевые аналитики прогнозируют, что к 2027 году мировой рынок оптоволоконных кабелей превысит 20 миллиардов долларов США. , что напрямую стимулирует устойчивый спрос на современное оборудование для вторичного нанесения покрытий, обеспечивающее высокую производительность и стабильное качество.
Правильное обслуживание машины для нанесения вторичного покрытия обеспечивает стабильное качество продукции и максимально увеличивает время безотказной работы машины. Основные методы технического обслуживания включают в себя:
Операторам также следует проводить полный аудит процесса при каждой смене партий сырья, поскольку даже незначительные изменения вязкости гранул ПБТ (MFI — индекс текучести расплава) могут потребовать корректировки температурных профилей и скорости шнека для поддержания стабильности размеров труб.
Связаться с нами
Recommended Products
Давайте войдем
Нажмите
Компания Yitong Environmental Technology (Nantong) Co, Ltd является производителем, специализирующимся на производстве оборудования для пропитки.
Микросхема
СВЯЗАТЬСЯ С НАМИ
Телефон: 13073202297 / 13023568111
Эл. почта: [email protected] / [email protected]
Адрес:No.369, дорога Нанхай, залив Тончжоу, Цзянсу, Китай
 English
 中文简体
 русский
 عربى