Какие регулируемые параметры покрытия помогают оборудованию адаптироваться к различным материалам?
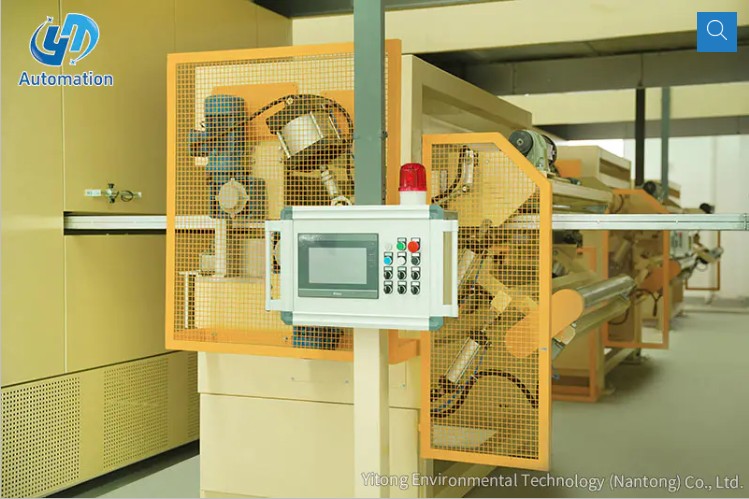
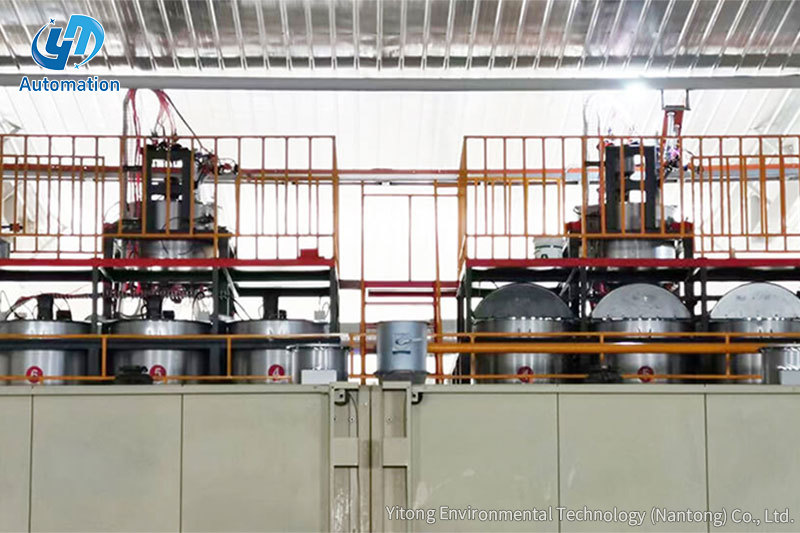
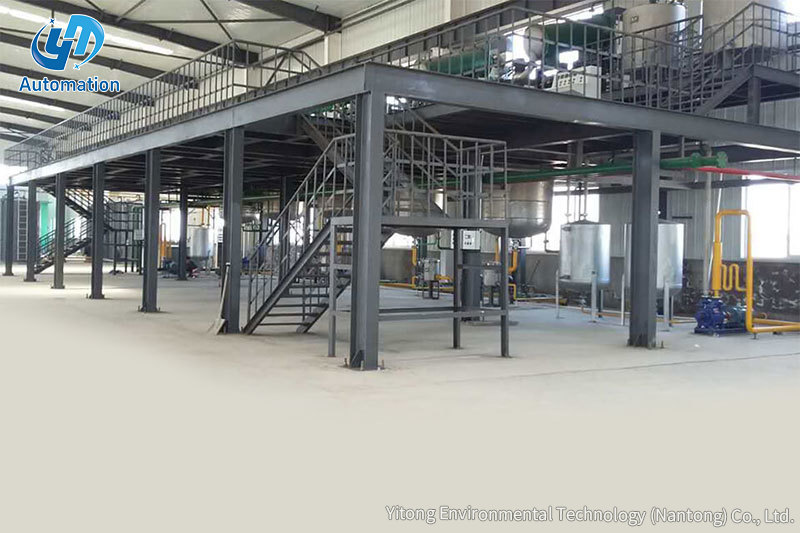
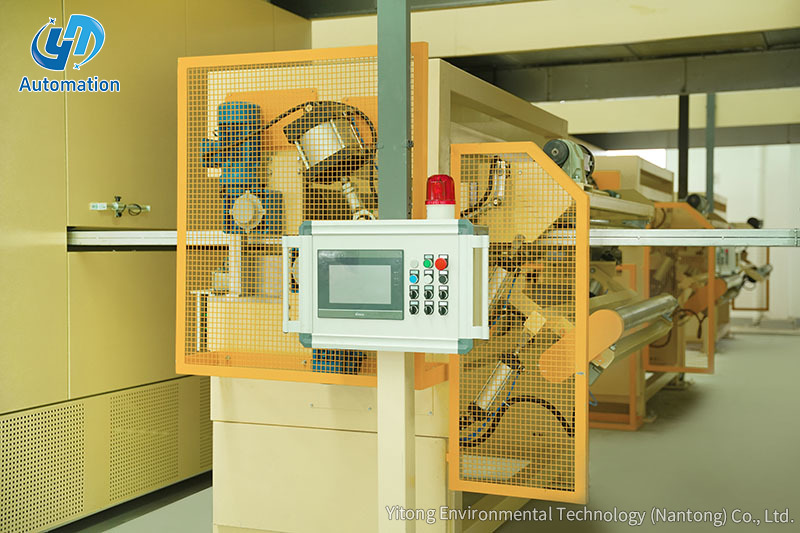
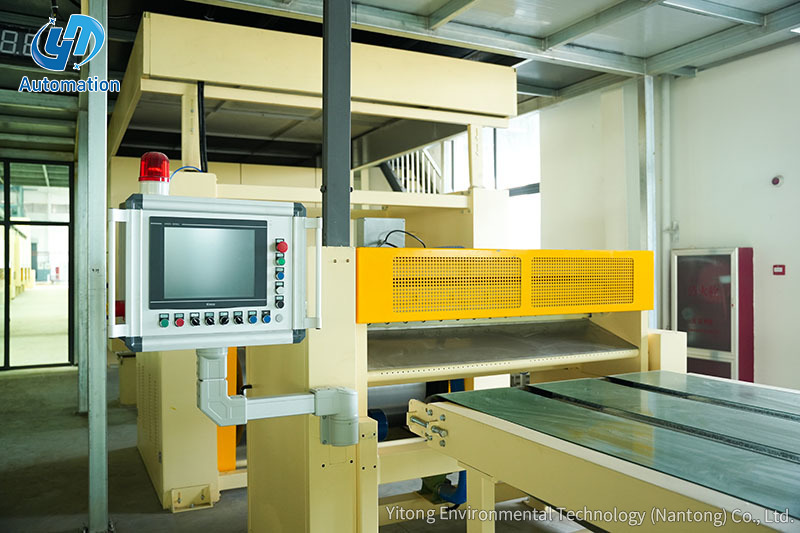
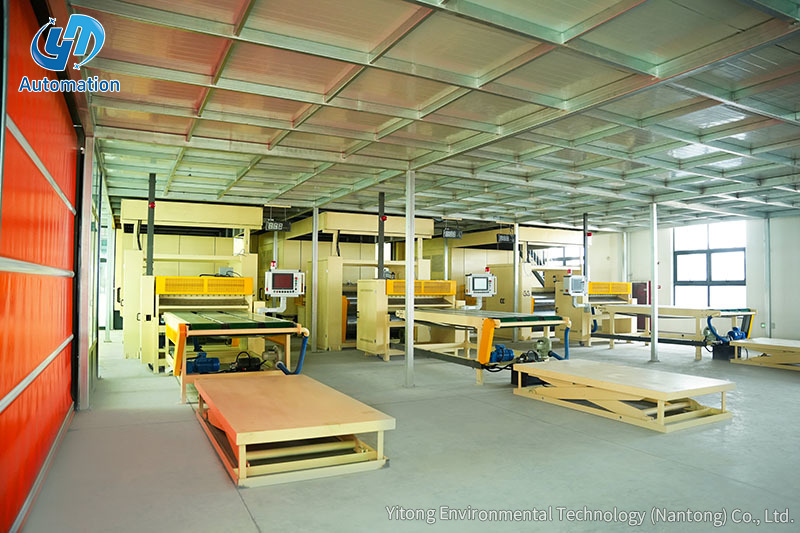
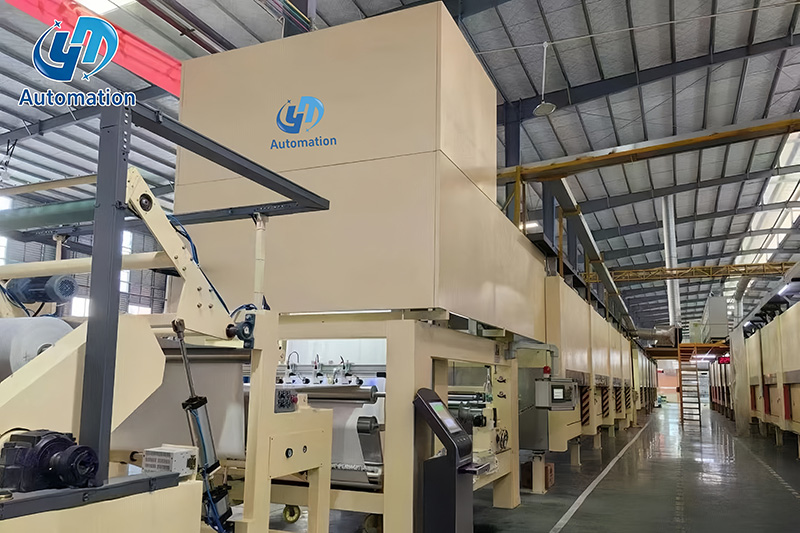
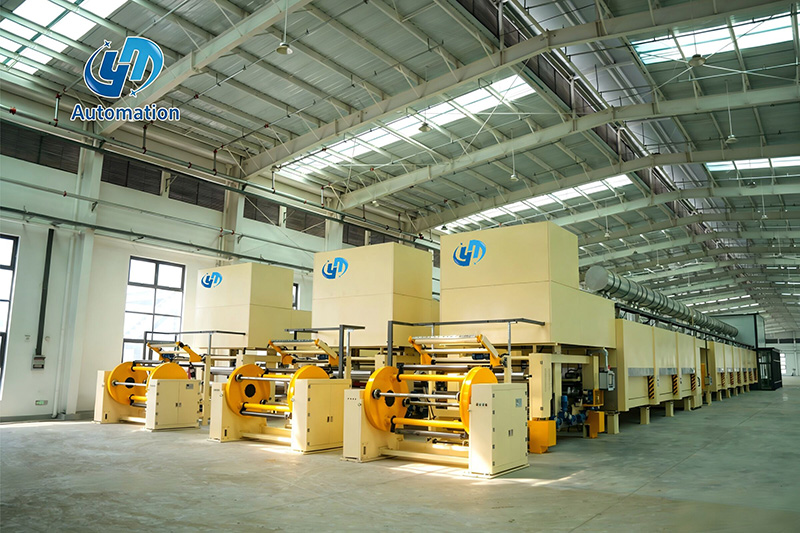
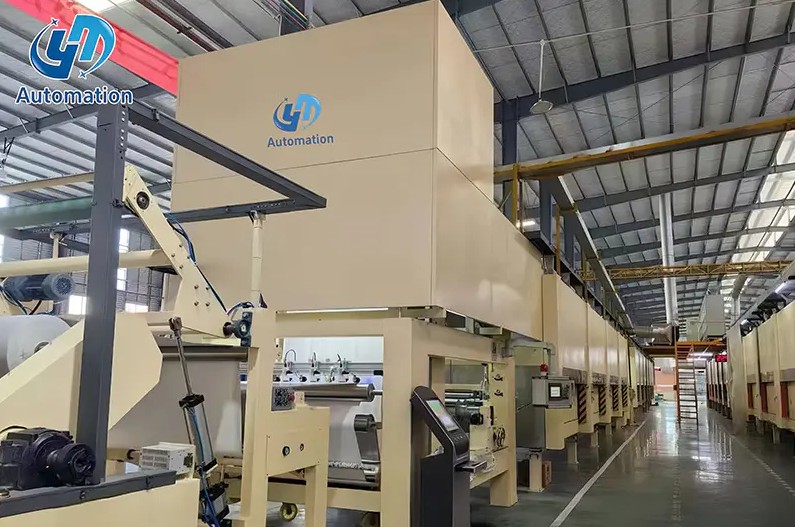
Оборудование для пропитки и сушки использует ряд регулируемых параметров для адаптации к уникальным свойствам различных материалов, обеспечивая стабильные результаты нанесения покрытия. Помимо скорости и толщины покрытия, оборудование часто позволяет регулировать «время пропитки» — продолжительность пребывания материала в растворе покрытия. Для высокопористых материалов, таких как шерстяные ткани или деревянный шпон, более длительное время пропитки (например, 20–30 секунд) обеспечивает глубокое проникновение раствора в волокна или поры материала, предотвращая неравномерное впитывание. Для непористых материалов, таких как алюминиевые листы или пластиковые пленки, достаточно более короткого времени пропитки (5-10 секунд), поскольку раствору достаточно только покрыть поверхность. Еще одним ключевым параметром является «вязкость раствора покрытия». Оборудование может включать в себя контроллер вязкости, который регулирует густоту раствора: более толстые растворы используются для материалов, требующих толстого покрытия (например, промышленный текстиль для наружного использования), а более жидкие растворы лучше подходят для легких материалов (например, тонкая бумага для упаковки). Кроме того, некоторое оборудование оснащено регулируемым давлением роликов для материалов с неровной поверхностью, таких как фактурная кожа или грубое дерево. Увеличивая давление на выступающие части и уменьшая его на углубленных, валик обеспечивает равномерное покрытие каждой части материала.
Как система сушки оборудования влияет на однородность покрытия?
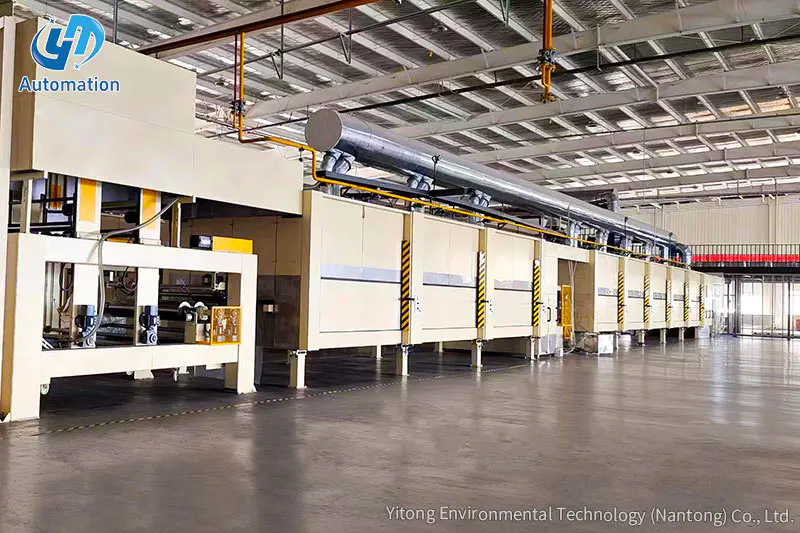
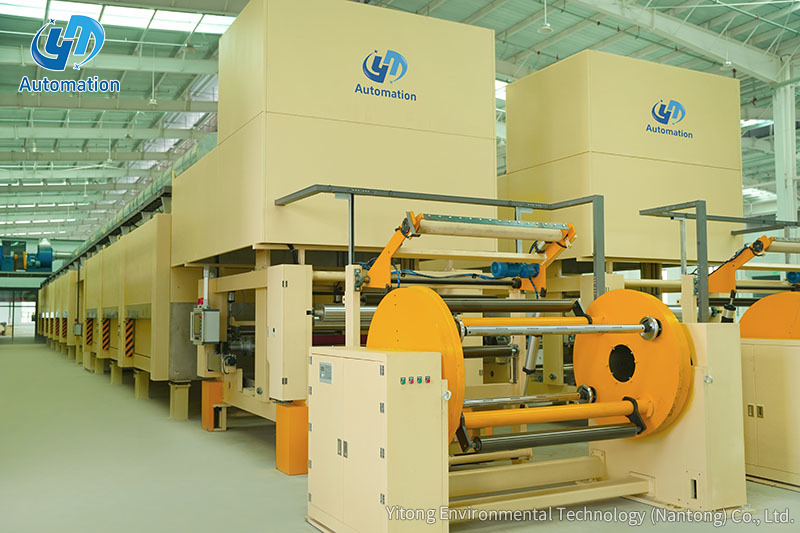
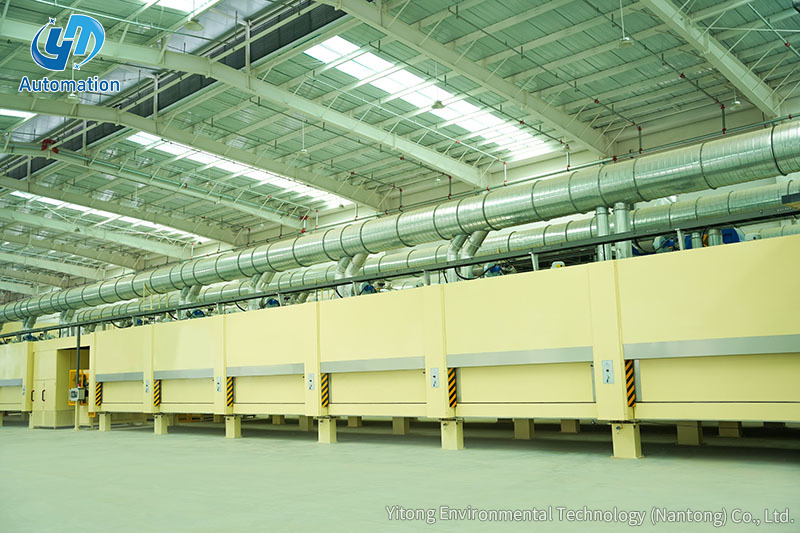
Система сушки оборудование для пропитки и сушки разработан для дополнения процесса нанесения покрытия, предотвращая такие проблемы, как неравномерное высыхание, пузырение или растрескивание. Многозонные сушильные шкафы (обычно 3-5 зон) являются стандартными, каждая зона предназначена для определенного этапа сушки. Первая зона (зона предварительной сушки) работает при низкой температуре (40-60°С) с высоким контролем влажности. Этот этап медленного испарения позволяет растворителю из раствора покрытия постепенно выходить, избегая образования пузырьков — если растворитель испаряется слишком быстро, он может попасть под поверхность покрытия, создавая неприглядные пузырьки. Во второй и третьей зонах (основные зоны сушки) увеличивается температура (60-80°C) и поток воздуха, ускоряя процесс сушки при сохранении постоянной среды. Это обеспечивает одинаковую скорость высыхания покрытия по всему материалу, даже для больших и широких рулонов (например, текстильных рулонов шириной 2–3 метра). Конечная зона (зона охлаждения) снижает температуру материала до комнатной, предотвращая коробление покрытия или прилипание к другим поверхностям после высыхания. Для термочувствительных материалов, таких как шелк или тонкие пластиковые пленки, духовка может включать технологию инфракрасной сушки вместо горячего воздуха. Инфракрасные лучи нагревают непосредственно покрытие, а не сам материал, что обеспечивает быстрое высыхание без повреждения основного материала. Кроме того, сушильная печь оснащена системой контроля натяжения, которая удерживает материал во время сушки ровным и натянутым — это предотвращает образование складок, которые могут привести к неравномерной толщине покрытия в местах сгиба.
Как оборудование справляется с изменениями толщины материала для обеспечения равномерного покрытия?
Оборудование для пропитки и сушки оснащено функциями, позволяющими справляться с изменениями толщины материала, что является распространенной проблемой при нанесении покрытия на такие материалы, как толстые ткани, тонкие пленки или слоистые подложки. Для материалов со значительной разницей толщины (например, тонкая пластиковая пленка толщиной 1 мм и пенопласт толщиной 5 мм) в оборудовании используются регулируемые «направляющие материала». Эти направляющие представляют собой небольшие роликообразные компоненты, которые удерживают материал на месте при его движении через станцию для нанесения покрытия, гарантируя, что материал остается на постоянном расстоянии от валика или скребка для нанесения покрытия. Такое постоянное расстояние предотвращает нанесение раствора покрытия слишком толстым слоем на тонкие материалы или слишком тонким слоем на толстые. Например, при нанесении покрытия на стопку многослойной ткани (где некоторые участки имеют толщину 2 мм, а другие — 4 мм) направляющие материала подстраиваются под изменяющуюся высоту ткани, обеспечивая равномерное выравнивание ролика нанесения покрытия по поверхности. Кроме того, некоторое оборудование включает в себя «датчик толщины», который непрерывно измеряет толщину материала по мере его движения через машину. Если датчик обнаруживает более толстую секцию, он автоматически корректирует параметры покрытия, например слегка увеличивает давление ролика или замедляет скорость материала, чтобы покрытие оставалось равномерным. Для очень толстых материалов (например, деревянных панелей толщиной 10 мм) оборудование может использовать процесс «двойного покрытия»: сначала наносится тонкий слой покрытия для герметизации поверхности материала, затем после короткого периода предварительной сушки наносится второй слой. Этот двухэтапный процесс предотвращает скопление покрытия на поверхности материала или неравномерное впитывание в толстые волокна.
Связаться с нами
Recommended Products
Давайте войдем
Нажмите
Компания Yitong Environmental Technology (Nantong) Co, Ltd является производителем, специализирующимся на производстве оборудования для пропитки.
Микросхема
СВЯЗАТЬСЯ С НАМИ
Телефон: 13073202297 / 13023568111
Эл. почта: [email protected] / [email protected]
Адрес:No.369, дорога Нанхай, залив Тончжоу, Цзянсу, Китай
 English
 中文简体
 русский
 عربى